CA33
Giày phanh CA33 A 3222FM61 của Mỹ là bộ phận hiệu suất cao, chịu tải nặng được thiết kế đặc biệt để đáp ứng và vượt quá nhu cầu khắt khe của hệ thố...
See Details


Chọn lớp lót ma sát ô tô không phải là chọn loại rẻ nhất trên kệ. Đó là quyết định về thông số kỹ thuật liên quan đến hình dạng guốc phanh, trọng lượng xe và nhiệt độ vận hành. Mỗi khi một chiếc xe tải hạng nặng hoặc xe moóc dừng lại nhiều lần trên một đoạn đường dài, lớp lót ma sát là bề mặt chuyển đổi động năng thành nhiệt. Nếu lớp lót không thể giữ được hệ số ma sát của nó thông qua tải nhiệt đó, thì phanh sẽ yếu đi và khoảng cách dừng sẽ tăng lên.
Đối với các nhà quản lý đội xe, kỹ thuật viên xưởng và người mua phụ tùng, câu hỏi thực tế là làm thế nào để xác định lớp lót phù hợp cho một chiếc xe nhất định và tránh tình trạng mòn sớm, thủng trống hoặc hỏng hóc về mặt an toàn. Bài viết này giải thích công nghệ vật liệu cơ bản, cấp độ hiệu suất và những khác biệt chính giữa nền tảng lót của Mỹ và châu Âu.
Lớp lót ma sát ô tô là vật liệu composite chịu mài mòn, cong được gắn vào mặt ngoài của guốc phanh. Khi đạp phanh, áp suất thủy lực hoặc khí nén sẽ đẩy guốc ra ngoài và ép lớp lót vào bề mặt bên trong của trống phanh. Không giống như má phanh đĩa hoạt động trên một rôto phẳng, má phanh tang trống chạy trên bề mặt hình trụ nên bán kính, hình dáng và phương pháp lắp của nó phải phù hợp với bệ guốc chính xác.
Xe tải hạng nặng và xe moóc vẫn phụ thuộc nhiều vào phanh tang trống, đặc biệt là trên trục xe moóc và ở các đội xe Bắc Mỹ. Lớp lót ma sát trên các neo đó là bộ phận tiêu hao giúp hấp thụ sự mài mòn, bảo vệ guốc phanh và tang trống đắt tiền hơn và cuối cùng quyết định hiệu suất phanh. Lớp lót có bán kính hoặc kiểu lỗ sai sẽ không ngồi đúng cách, dẫn đến tiếp xúc không đều, rung và giảm hiệu quả phanh.
Hỗn hợp nguyên liệu thô bên trong lớp lót ma sát ô tô chi phối hầu hết hoạt động của nó. Chất kết dính cơ bản thường là nhựa phenolic nhiệt rắn giữ cấu trúc lại với nhau và mang lại sự ổn định về kích thước cho lớp lót ở nhiệt độ cao. Các sợi gia cố như thủy tinh, aramid, thép hoặc sợi khoáng cung cấp độ bền cơ học, trong khi chất độn và chất điều chỉnh ma sát như than chì, hạt đồng thau hoặc bột gốm điều chỉnh hệ số ma sát, tốc độ mài mòn và đặc tính tiếng ồn.
Mặc dù người mua hiếm khi kiểm tra công thức pha trộn, nhưng hậu quả của công thức đó thể hiện ở ba khía cạnh:
Quá trình sản xuất cũng quan trọng không kém. Quá trình sản xuất điển hình bao gồm trộn các thành phần dạng bột và dạng sợi, tạo hình trước hỗn hợp thành hình dạng thô, ép nóng lên các bộ phận gia cố, xử lý nhựa phenolic và mài bộ phận đến độ dày chính xác. Nếu bước xử lý được thực hiện gấp rút, các hợp chất dễ bay hơi sẽ bị giữ lại bên trong vật liệu và có thể gây phai màu sớm hoặc thậm chí bị phân tách khi phanh gấp.
Đối với các ứng dụng nặng, chất lượng lô đồng nhất không phải là tùy chọn. Cùng một số bộ phận phải tạo ra cùng một đường cong ma sát mọi lúc, nếu không thì xưởng không thể dự đoán được khoảng cách dừng. Vì lý do này, một nhà máy có thiết bị kiểm nghiệm nội bộ và dây chuyền sản xuất được kiểm soát sẽ là nguồn cung cấp an toàn hơn so với thương lái không kiểm soát công thức.
Thông số hiệu suất trung tâm của bất kỳ lớp lót ma sát nào là hệ số ma sát của nó, thường được biểu thị bằng μ hoặc bằng cấp chữ cái. Trong hệ thống phân loại truyền thống, ký hiệu như F mô tả mức ma sát động danh nghĩa đủ ổn định cho hầu hết các nhiệm vụ phanh tang trống hạng nặng. Cấp đầy đủ như FF chỉ ra rằng lớp lót giữ dải ma sát đó ở nhiệt độ vận hành bình thường và dưới tải trọng nhiệt cao hơn, đó là lý do tại sao lớp lót cấp FF được sử dụng rộng rãi trong xe thương mại.
Người mua đôi khi nhìn thấy các ký hiệu dành riêng cho ứng dụng bao gồm một con số và cấp độ, ví dụ như 23K FF. K thường đề cập đến điều kiện liên quan đến ứng dụng hoặc mức công suất động học được nhà sản xuất sử dụng để xác định đường bao vận hành. Điều mà nó báo hiệu về mặt thực tế là lớp lót đã được thiết kế để chuyển đổi động năng thành nhiệt trong khi vẫn ở bên trong cửa sổ ma sát ổn định, không bị trôi vào vùng mờ dần khi trống bị nóng.
Hữu ích hơn con số trên hộp là hành vi nhiệt độ. Lớp lót chịu tải tốt sẽ duy trì ma sát có thể chấp nhận được ở nhiệt độ vận hành bình thường và độ trễ giảm dần cho đến khi vượt quá điều kiện tạo ra trong quá trình phanh liên tục trên núi. Nó cũng cần phục hồi nhanh chóng sau khi làm mát, vì phanh bị phai màu trở nên nguy hiểm hơn nhiều khi người lái xe xuống dốc tiếp theo trước khi vật liệu ma sát lấy lại hiệu suất ban đầu.
Hợp chất ma sát tương tự hoạt động kém khi sử dụng nếu mặt cắt của lớp lót không khớp với guốc phanh. Đó là lý do tại sao các lớp lót được phân loại theo bệ và mẫu giày, đồng thời tại sao số bộ phận phải luôn được xác nhận dựa trên hình dạng giày thực tế trên xe.
Lớp lót ma sát kiểu Mỹ thường được sử dụng trên guốc phanh xe tải hạng nặng và xe moóc được chế tạo theo tiêu chuẩn Meritor, Eaton hoặc các tiêu chuẩn tương tự. Các tài liệu tham khảo phổ biến bao gồm các lớp lót phẳng hoặc hơi cong trong dòng 4515 và 4707, được chọn dựa trên chiều rộng, độ dày của giày và các yêu cầu về đinh tán hoặc liên kết. Những lớp lót này thường xuất hiện dưới dạng dải trần để sử dụng tại cửa hàng, với tùy chọn khía hoặc vát cạnh do nhà máy áp dụng. Các lớp lót tương tự cũng có sẵn được lắp sẵn vào guốc phanh có lót khi đội xe muốn lắp đặt không có thời gian ngừng hoạt động.
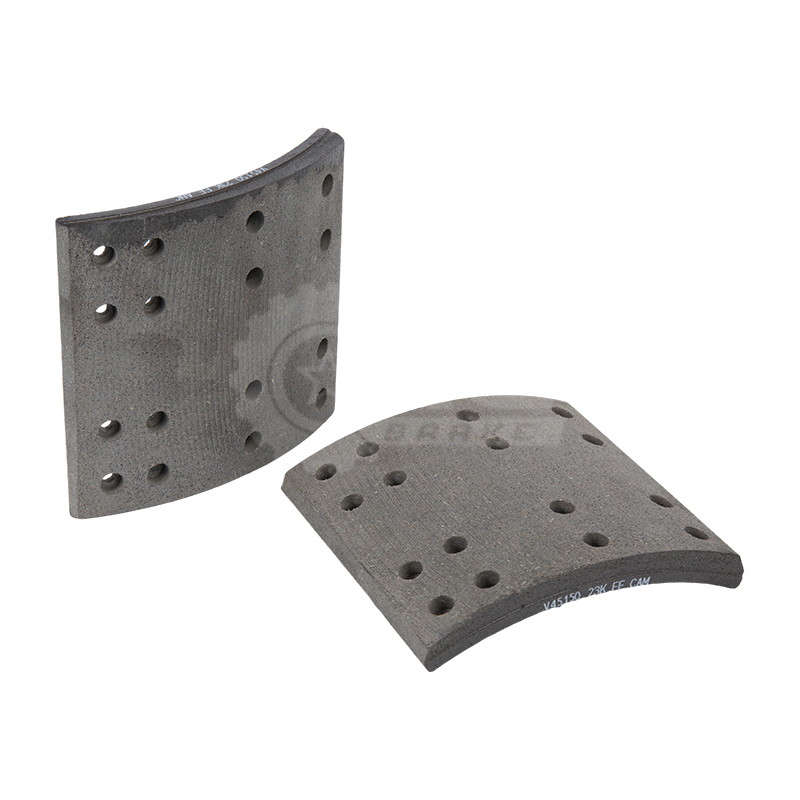 Má phanh FMSI 4515 của Mỹ dành cho xe tải hạng nặng Lớp lót tiêu chuẩn 16,5 x 7 inch kiểu Mỹ dành cho Meritor và các trục tương tự, được tham chiếu chéo với WVA 19036/19037. Nó chống phai nhiệt và giảm thiểu tiếng ồn, khiến nó trở thành sự thay thế thiết thực cho dịch vụ đường dài hoặc gồ ghề. Xem sản phẩm →
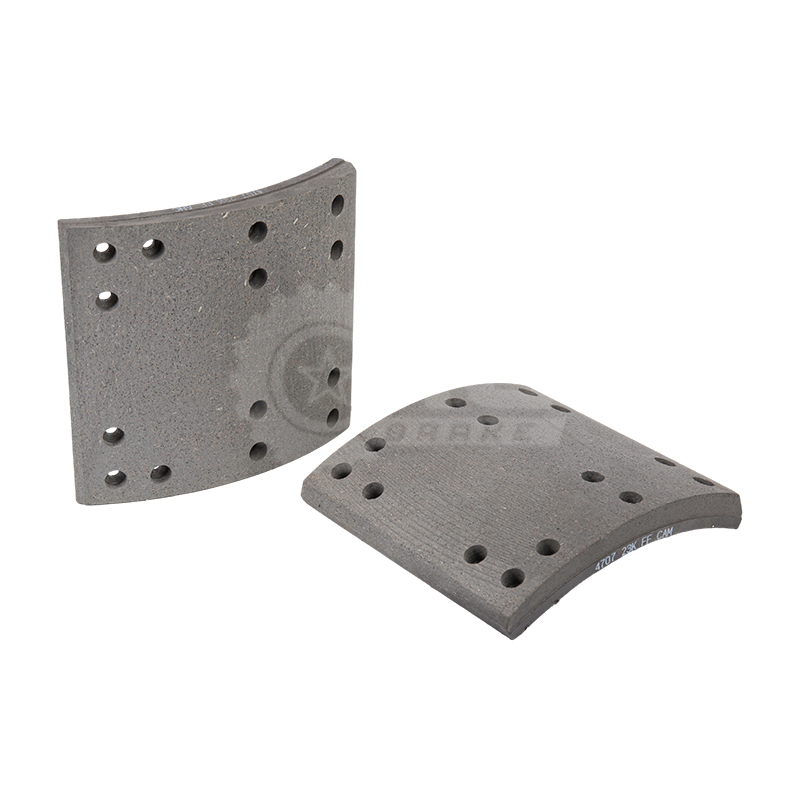 Má phanh FMSI 4707 của Mỹ dành cho hệ thống trục Meritor Lớp lót 16,5 x 7 inch này đáp ứng FMSI 4707 và WVA 19030, được thiết kế cho trục Meritor. Nó cung cấp khả năng chống ma sát và phai màu ổn định, phù hợp cho việc vận chuyển trong đô thị và các đội xe đường dài đang tìm kiếm hệ thống phanh đáng tin cậy. Xem sản phẩm →
Má phanh kiểu Châu Âu tuân theo các yêu cầu về định vị và đường viền của các trục Châu Âu như BPW, SAF, Volvo và các nền tảng tương tự. Những lớp lót này thường có cấu hình phức tạp hơn so với các dải trần của Mỹ vì giày có thể sử dụng các mấu định vị, các bước liên kết bổ sung hoặc các vát mép cụ thể nằm sát mặt trống. Dòng 19032 là dòng tham chiếu điển hình cho các ứng dụng tải nặng ở Châu Âu và phải được khớp với trục hoặc kiểu guốc chính xác để tránh các vấn đề về lắp đặt.
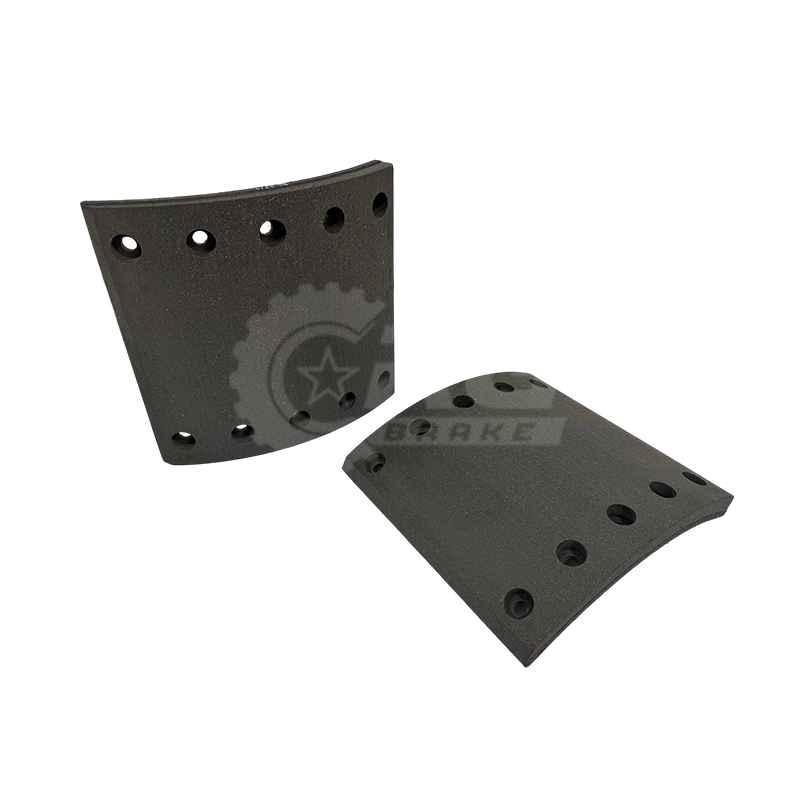 Lớp lót phanh châu Âu WVA 19032 cho cụm trục BPW Lớp lót kiểu Châu Âu 420 x 180 mm dành cho hệ thống BPW, được xác định bởi WVA 19032 và FMSI BPW180. Cấu hình chính xác và độ ổn định nhiệt của nó giúp đảm bảo độ phù hợp và phanh đáng tin cậy trong các đội xe hạng nặng hỗn hợp. Xem sản phẩm →
Đối với các tổ chức phục vụ các đội xe hỗn hợp, việc hiểu rõ các nền tảng khác nhau này sẽ ngăn ngừa các lỗi đặt hàng tốn kém:
| Điểm so sánh | Ví dụ kiểu Mỹ | Ví dụ kiểu Châu Âu |
|---|---|---|
| Tài liệu tham khảo lớp lót điển hình | 4515, 4707 | 19032 |
| Bệ guốc phanh thông dụng | Meritor-, giày phong cách Eaton | Giày kiểu BPW, SAF, Volvo |
| Kỹ thuật lắp | Đinh tán hoặc liên kết | Liên kết hoặc định hình với các tab định vị |
| Phương thức mua sắm chung | Giày lót trần hoặc giày có lót | Giày lót hoặc bộ liên kết tùy chỉnh |
Khi loại lớp lót ma sát đã được giải quyết, quyết định tiếp theo là mức độ lắp ráp. Xưởng có thể mua lớp lót ma sát trần của ô tô và tự xử lý việc tán đinh hoặc liên kết, điều này mang lại sự linh hoạt và thường có chi phí linh kiện thấp hơn. Nhưng cách tiếp cận đó đòi hỏi phải có thiết bị khoan, lao động lành nghề và kiểm soát chất lượng cẩn thận ở mọi khâu.
Nhiều đội xe thích guốc phanh lót hơn vì lớp lót được liên kết hoặc tán đinh tại nhà máy, giúp loại bỏ các lỗi lắp đặt và tạo ra bề mặt tiếp xúc nhất quán. Để quay vòng nhanh hơn nữa, guốc phanh lót có bộ phần cứng bao gồm lò xo, chốt, bộ phận điều chỉnh và phần cứng lắp trong một hộp. Kỹ thuật viên chỉ cần tháo cụm đế cũ và lắp bộ phận mới hoàn chỉnh vào. Sự đánh đổi là các phiên bản lắp ráp có chi phí mua và vận chuyển cao hơn, đồng thời chúng yêu cầu nhận dạng trục và guốc chính xác trước khi đặt hàng.
Từ góc độ mua sắm, lộ trình đáng tin cậy là trước tiên phải xác định kiểu trục xe, kiểm tra loại guốc cũ và số bộ phận của lớp lót, sau đó lựa chọn giữa lớp lót trần hoặc lắp ráp hoàn chỉnh dựa trên năng lực lao động của xưởng.
Những lỗi phổ biến nhất khi mua lớp lót ma sát chịu lực cao là bỏ qua hình dạng giày, xác định quá mức độ ma sát và mua từ nhà cung cấp không thể ghi lại công thức. Những chiếc xe tải có cùng kiểu trục vẫn có thể khác nhau về đường kính tang trống, độ dày lớp lót và kiểu lỗ, vì vậy dữ liệu đằng sau số bộ phận quan trọng hơn mô tả chung.
Khi đánh giá một nhà cung cấp, hãy yêu cầu thông tin kỹ thuật nêu rõ cấp độ ma sát, phạm vi nhiệt độ khuyến nghị và tài liệu tham khảo guốc phanh phù hợp. Kiểm tra xem nhà cung cấp có hỗ trợ khoan, xẻ rãnh, vát cạnh hoặc dán nhãn OEM tùy chỉnh hay không. Ưu tiên nhà sản xuất kiểm soát toàn bộ quy trình từ công thức ma sát đến lắp ráp kết cấu, vì đó là cách duy nhất để đảm bảo tính nhất quán của lô.
Nhóm của chúng tôi tại CRG đã dành hơn hai thập kỷ để phát triển các sản phẩm phanh hạng nặng, bao gồm công thức ma sát và kỹ thuật guốc phanh cho đội tàu thương mại. Với tư cách là một nhà máy, chúng tôi sản xuất các lớp lót ma sát của Mỹ và Châu Âu, guốc phanh có lót và các bộ phần cứng hoàn chỉnh tại một cơ sở, với quá trình thử nghiệm nội bộ đối với mỗi hợp chất mà chúng tôi sản xuất. Đối với các đơn đặt hàng dành riêng cho xe, hãy gửi mẫu trục và số bộ phận lót cho nhóm kỹ thuật của chúng tôi để xác nhận. Một cuộc điều tra trực tiếp tại nhà máy sẽ làm rõ các tùy chọn khoan, tình trạng sẵn có trong kho và tài liệu kiểm tra trước khi bạn cam kết thực hiện một lô đầy đủ.

Giày phanh CA33 A 3222FM61 của Mỹ là bộ phận hiệu suất cao, chịu tải nặng được thiết kế đặc biệt để đáp ứng và vượt quá nhu cầu khắt khe của hệ thố...
See Details
Má phanh Châu Âu BPW200 05.091.27.83.0, với thông số kích thước 420×200mm, là bộ phận thay thế hậu mãi hiệu suất cao được thiết kế tỉ mỉ để đáp ứng...
See Details
Giày phanh Châu Âu VOLVO200 3095196 được thiết kế và chế tạo tỉ mỉ để đáp ứng các yêu cầu khắt khe của xe tải thương mại và xe hạng nặng hoạt động ...
See Details
Lớp lót phanh 4707 của Mỹ được thiết kế để mang lại hiệu suất phanh vượt trội, được thiết kế đặc biệt để đáp ứng các yêu cầu khắt khe của các ứng d...
See Details
Lớp lót phanh Châu Âu 19032 này, với kích thước chiều dài 420mm và chiều rộng 180mm, là bộ phận ma sát cao cấp, hiệu suất cao được thiết kế tỉ mỉ đ...
See Details
Má phanh lót BPW200 05.091.27.83.0 là bộ phận phanh cao cấp, hiệu suất cao được thiết kế tỉ mỉ để sử dụng trong hệ thống phanh xe thương mại. Nó đư...
See Details
Bộ phần cứng 4515Q/4707Q E-2769SHD được thiết kế tỉ mỉ đặc biệt để sử dụng với các mẫu xe 4515Q và 4707Q, nhắm đến các nhiệm vụ thiết yếu là sửa ch...
See Details
Bộ phần cứng này, model E-10244S với số bộ phận 4709ES2, là bộ dụng cụ sửa chữa phanh cao cấp được thiết kế tỉ mỉ để bảo trì và sửa chữa toàn diện ...
See Details
Bộ phần cứng 4515E E-1816SHD, được xác định bằng Số OEM E-1816SHD, đại diện cho bộ phần cứng toàn diện và chất lượng cao được thiết kế tỉ mỉ để bảo...
See Details
Bộ sửa chữa phanh MỚI của BPW đại diện cho giải pháp phần cứng được thiết kế chính xác, hiện đại, được thiết kế đặc biệt để bảo trì và sửa chữa hiệ...
See DetailsNhận báo giá miễn phí (tùy chỉnh)

derek@crgbrake.com
vicky@crgbrake.com

 Sản phẩm của chúng tôi
Tin tức là gì
Bản quyền© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Đã đặt trước
 Xe thương mại Nhà sản xuất phụ tùng phanh CRG